 Procurar
 pt
Um laser de fibra que corta aço carbono de 12 mm de forma limpa no início de um turno e produz escória pesada duas horas depois geralmente tem um suspeito: a lente de foco na cabeça de corte. Esse componente concentra quilowatts de luz coerente em um ponto medido em dezenas de mícrons, de modo que pequenos erros na distância focal, qualidade do material ou revestimento aparecem imediatamente como baixa qualidade de borda, velocidades de deslocamento mais lentas e óptica que falha semanas antes. A conclusão prática para compradores e engenheiros de processo é simples: especifique uma lente laser óptica em torno de quatro variáveis – distância focal, material do substrato, revestimento e controle de contaminação – e avalie as evidências do processo do fornecedor tanto quanto a folha de dados. As seções abaixo cobrem o princípio de funcionamento, as especificações mais importantes e uma lista de verificação de pré-encomenda.
O que uma lente laser óptica faz no caminho do feixe
Um ressonador a laser emite um feixe coerente, normalmente de alguns milímetros a mais de vinte milímetros de diâmetro. Essa viga bruta não pode realizar um trabalho útil em uma peça; deve ser concentrado primeiro. A lente de foco realiza essa redução e seu comportamento segue uma regra previsível: o ponto fica menor à medida que a distância focal diminui e o diâmetro do feixe de entrada aumenta. Em cabeças de corte de alta potência, pontos focados na ordem de dezenas de mícrons são normais, o que permite que um feixe de vários quilowatts vaporize o metal ao longo de um corte mais estreito que um milímetro.
A compensação fica entre o tamanho do ponto e a profundidade do foco. Uma distância focal curta produz um ponto pequeno e intenso, mas uma zona de foco rasa, portanto a distância entre o bico e a placa deve ser mantida com firmeza. Uma distância focal mais longa abre mão de alguma densidade de potência em troca de uma zona de foco mais profunda que tolera placas mais espessas, superfícies irregulares e acessórios menos rígidos. Nenhuma das opções é universalmente melhor; a distância focal correta depende da espessura do material, das condições da máquina e do acabamento que o trabalho exige.
Na maioria das máquinas industriais a lente não funciona sozinha. Uma lente de colimação define o diâmetro do feixe antes da óptica de foco, janelas protetoras protegem-no de respingos e espelhos de direção transportam o feixe do ressonador através do braço de distribuição até a cabeça. A degradação em qualquer parte do trem produz o mesmo sintoma – queda de potência ou corte distorcido – portanto, a manutenção eficaz trata todo o trajeto como um sistema, em vez de substituir repetidamente a parte mais visível.
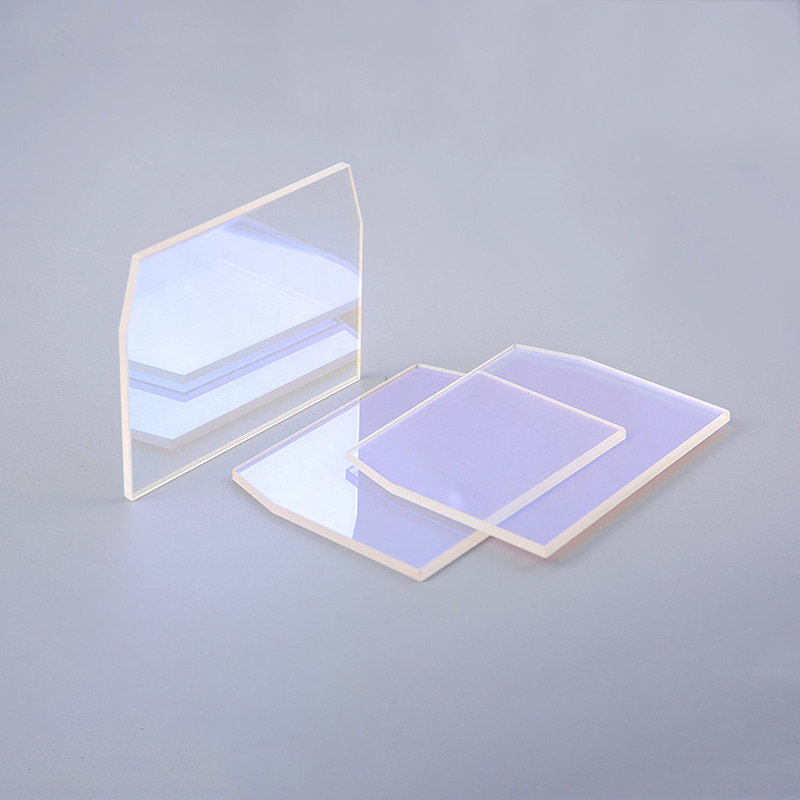 Refletores ópticos de precisão para entrega de feixe de laser Os espelhos de direção transportam o feixe do ressonador para a cabeça de corte, e a degradação em qualquer lugar nesse caminho reduz a potência ou distorce o corte. Refletores feitos com refletância e qualidade de superfície controladas ajudam a manter todo o sistema de entrega. Ver Produto →
As especificações que decidem o desempenho
Quatro parâmetros dominam os resultados do mundo real. A distância focal define a distância de trabalho e o tamanho do ponto: valores entre aproximadamente 38 e 100 mm são comuns onde chapas finas exigem detalhes finos, enquanto 150 a 190 mm são adequadas para chapas mais espessas e uma profundidade de foco mais tolerante. A abertura nítida é igualmente importante, porque a abertura deve exceder o diâmetro do feixe de entrada por uma margem confortável – um fator de cerca de 1,5 a 2 é uma regra de engenharia comum – já que o corte do feixe na borda da lente cria difração e superaquece o aro.
O substrato e o revestimento decidem se a lente sobrevive ao ambiente. Um laser de CO2 operando a 10,6 mícrons requer um material transmissivo como o seleneto de zinco, enquanto os lasers de fibra a 1064 nm normalmente funcionam através de quartzo fundido ou vidro óptico de alta qualidade. A qualidade da superfície e o limite de danos governam a vida útil na potência: limites rígidos de escavação e revestimentos com alto limite de danos induzidos por laser resistem ao estresse térmico que destrói ópticas menores.
| Materiais | Ajuste típico de comprimento de onda | Uso comum de laser | Notas práticas |
|---|---|---|---|
| Seleneto de zinco (ZnSe) | Cerca de 10,6 mícrons | Corte, gravação e marcação de CO2 | Transmite luz de alinhamento visível; a superfície é comparativamente macia e deve ser manuseada com cuidado |
| Quartzo fundido (sílica) | Ultravioleta a infravermelho próximo | Lasers de fibra em 1064 nm e sistemas de alta potência | Baixa expansão térmica e alto limite de danos |
| Vidro óptico (tipo K9/BK7) | Visível até infravermelho próximo | Gravação, alinhamento e detecção de baixa potência | Econômico e fácil de polir, com potência limitada |
| Safira | Ultravioleta a infravermelho médio | Janelas para ambientes agressivos e óptica exigente | Extremamente duro e resistente a riscos, mas mais difícil de usinar |
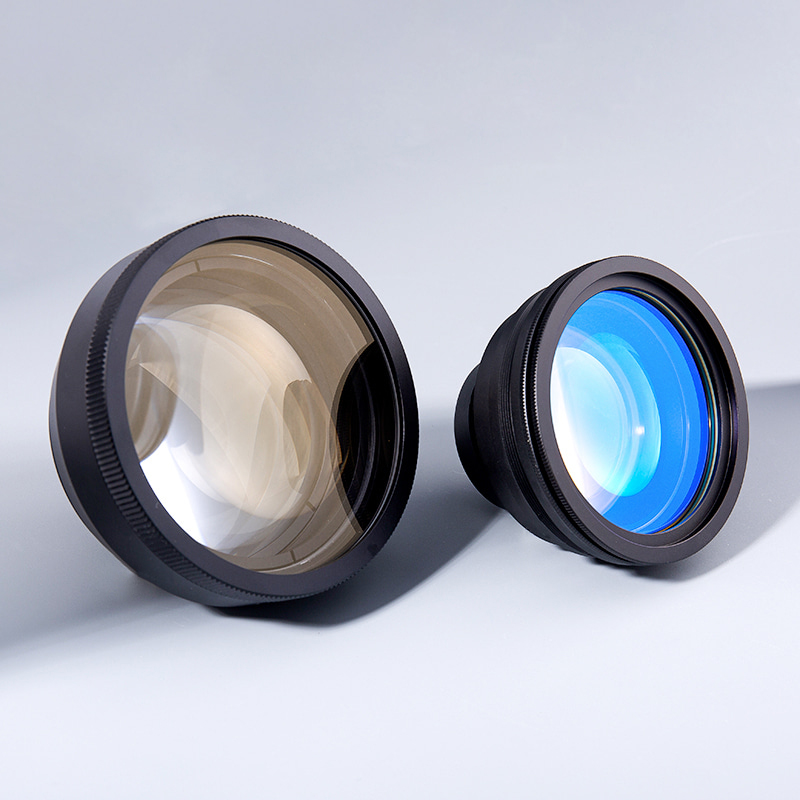 Fabricantes de lentes laser ópticas As lentes são montadas a partir de espelhos esféricos e componentes estruturais, amplamente utilizados em áreas como segurança, medição, eletrônicos de consumo e sistemas a laser. Isso... Ver Produto →
Qualquer que seja o material exigido pela aplicação, solicite dados de transmissão e revestimento no comprimento de onda operacional e no nível de potência exatos, em vez de aceitar uma etiqueta antirreflexo genérica. Uma lente com desempenho documentado geralmente custa mais no início e menos em um ano de produção.
Combinando a lente com a aplicação
Cabeças de corte e soldagem
Cortar a intensidade das recompensas. Distâncias focais curtas a médias concentram a potência em um corte estreito e permitem que o gás auxiliar limpe o material fundido, enquanto as cabeças de soldagem geralmente se movem na direção oposta, usando distâncias focais mais longas que mantêm a óptica mais longe de respingos e ampliam a zona de solda. O formato da lente também é importante aqui: designs de menisco são comuns onde o feixe deve focar com aberração esférica mínima, especialmente em alta potência.
Gravação e marcação fina
A gravação vive em pontos pequenos e bordas nítidas, portanto, distâncias focais curtas dominam - mas a profundidade de foco rasa que torna os detalhes mais nítidos também pune superfícies irregulares. A marcação em peças curvas ou irregulares pode exigir uma distância focal maior ou uma geometria de digitalização diferente, e é por isso que as oficinas de gravação geralmente mantêm vários conjuntos de lentes à mão, em vez de forçar uma ótica em cada trabalho.
Instrumentos médicos e de precisão
Os sistemas de laser médico acrescentam restrições que os pisos de fábrica raramente enfrentam: os revestimentos devem tolerar agentes de limpeza agressivos, os materiais devem ser rastreáveis lote a lote e a documentação acompanha o dispositivo na revisão regulatória. A confiabilidade é julgada menos pelo preço unitário e mais pela consistência entre centenas de peças entregues, o que empurra os compradores para fabricantes com sistemas de qualidade formais, em vez de revendedores.
Revestimentos, Transmissão e Reflexão Traseira
Uma superfície de lente não revestida reflete uma pequena porcentagem da luz incidente, e essa perda prejudica duas vezes: a energia que nunca atinge a peça de trabalho e o calor gerado dentro da óptica. Os revestimentos anti-reflexo projetados para o comprimento de onda específico empurram a refletância de superfície única bem abaixo de um por cento, aumentando a transmissão e reduzindo as lentes térmicas que mudam silenciosamente o ponto focal à medida que a óptica aquece. A escolha do revestimento é, portanto, uma especificação de desempenho por si só, e vale a pena estudar o conhecimento técnico em como os revestimentos em lentes ópticas de laser melhoram o desempenho .
O segundo risco relacionado com o revestimento corre na direção oposta. A luz refletida pela lente de foco pode retornar para a fibra de distribuição ou para o ressonador e, em sistemas de fibra, um retorno forte pode danificar a própria fonte. Os revestimentos que suprimem a reflexão traseira, a orientação correta da lente durante a montagem e a inspeção de rotina das janelas de proteção reduzem essa exposição – problemas que aparecem com mais frequência depois que alguém troca uma óptica sem verificar o lado do revestimento ou o assentamento.
Contaminação, limpeza e vida útil
As lentes laser raramente falham na velhice; eles falham devido à contaminação. Respingos, poeira e uma única impressão digital absorvem a energia do laser, criam pontos quentes e podem transformar uma óptica limpa em uma rachada em um turno em alta potência. A resposta é processual e não heróica: inspecione a óptica sob luz forte em intervalos fixos, manuseie as lentes apenas pelas bordas com luvas sem pó e limpe com os solventes corretos e lenços sem fiapos em vez do que estiver na bancada. As lojas que documentam essas etapas observam consistentemente uma vida ótica mais longa e menos paradas não planejadas.
As janelas de proteção merecem atenção especial porque atuam como escudos consumíveis para as lentes de foco muito mais caras que estão atrás delas. Substituir uma janela de sacrifício dentro do prazo é uma das maneiras mais baratas de prolongar a vida útil da lente de foco, desde que a janela de substituição tenha a mesma qualidade de revestimento da peça que ela substitui.
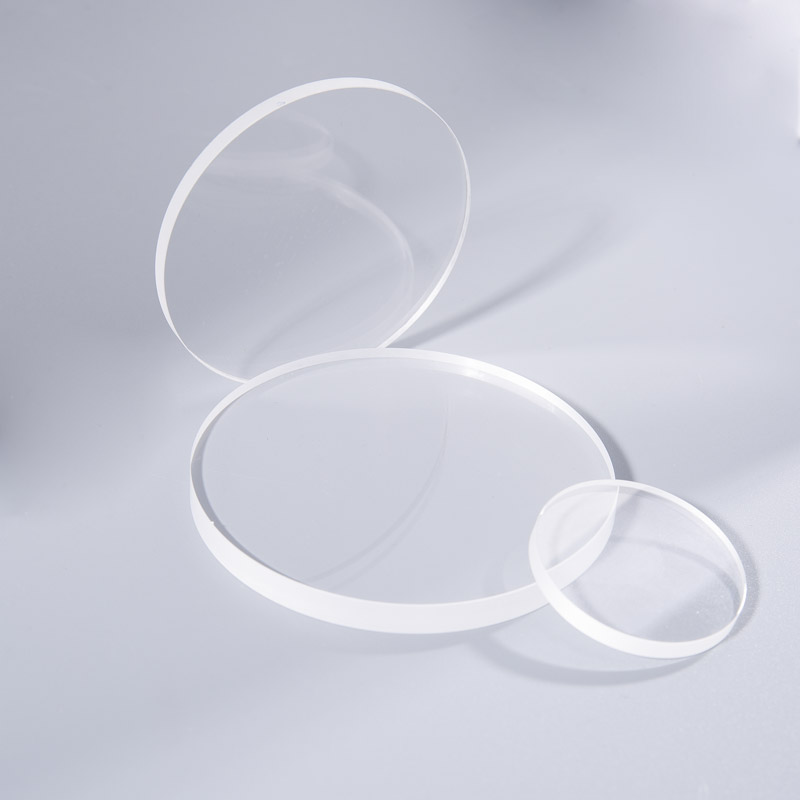 Safira Optical Window Manufacturers 1. Os substratos para janelas são normalmente feitos de materiais com propriedades ópticas desejáveis, como materiais duráveis como safira. Estas placas transparentes são usadas como... Ver Produto →
O que verificar antes de fazer o pedido
A maioria dos problemas de aquisição de lentes laser remonta a lacunas de informação na fase de cotação, e uma pequena lista de verificação evita a maioria deles.
- Confirme o comprimento de onda operacional, a potência média, a potência de pico e o ciclo de trabalho por escrito e, em seguida, peça ao fornecedor para confirmar que a óptica está classificada para todos os quatro.
- Corrija a tolerância da distância focal e a abertura nítida, não apenas o valor nominal; uma distância focal mantida em um por cento se comporta de maneira diferente de uma mantida em cinco.
- Pergunte qual tipo de material será fornecido, uma vez que os substratos para laser diferem dos materiais utilitários em absorção e inclusões internas.
- Solicite dados de transmissão de revestimento ou testemunhe amostras no comprimento de onda operacional.
- Verifique o sistema de qualidade por trás da peça: ISO 9001:2015 para fabricação em geral e IATF 16949 onde a óptica entra na cadeia de suprimentos automotiva.
Os fornecedores diferem mais exatamente nesses pontos. Changzhou Haolilai Photo-Electricity (HLL), fabricante de óptica de precisão fundada em 1998 em Changzhou, China, ilustra o perfil que vale a pena selecionar: polimento e revestimento interno de lentes ópticas, janelas e refletores; Sistemas de qualidade certificados ISO 9001:2015, ISO 14001:2015 e IATF 16949; e uma linha de produtos que atende clientes de laser, automotivo, semicondutores e eletrônicos de consumo em mais de vinte países. Para um comprimento de onda, abertura ou requisito de revestimento específico, os compradores podem solicite um orçamento personalizado e tratar o primeiro lote entregue como a verdadeira amostra de qualificação para os volumes seguintes.


 苏公网安备 32041102000130 号